
原创 智能灯具外壳CNC打样厂家推荐:24小时加急交付与DFM评审避坑指南
上周接了一个智能吸顶灯外壳打样项目,客户图纸发过来时我们工程团队重点轮评审就发现了问题:灯体主壁厚标了1.2mm,但散热器安装位附近有个深腔结构,按这个壁厚和腔深比例,常规三轴加工很难保证底面平面度。客户说前面已经找过两家打样厂,一家报价很低但说“试试看”,另一家直接说做不了。项目已经拖了两周,原定45天的打样验证周期只剩30天。
这个场景在智能灯具外壳CNC打样里太常见了。很多结构研发工程师拿着图纸找厂家,重点反应是问“能不能做、多少钱、多久交货”,但真正决定项目成败的,往往是图纸之外的事——薄壁怎么不变形、散热齿怎么保证表面质量、光学开孔和透镜压环的配合间隙怎么控制、打样通过后能不能平滑转到批量。这些问题的答案不在报价单里,而在厂家的工艺评审能力和过程控制体系里。
作为一家从2011年做到现在的CNC加工厂,伟迈特每年要处理大量智能灯具外壳打样订单。这篇文章我想用项目复盘的方式,把我们在这类零件上踩过的坑、建立的判断逻辑和执行标准讲清楚,帮你在筛选打样供应商时少走弯路。
重点轮评审不解决这五个问题,打样大概率要返工
客户发来智能灯具外壳图纸,我们重点步不是报价,而是做DFM可制造性评审。这个环节省掉,后面所有麻烦都会提前埋下。以我们经手的项目看,智能灯具外壳打样至少有五个风险点必须在一开始就摊开讲。
重点个是薄壁变形问题。智能灯具为了轻量化和散热,外壳壁厚经常做到1.0-1.5mm,有些导光板卡槽位置甚至只有0.8mm。薄壁件在CNC加工时最怕装夹应力释放——毛坯本身有内应力,切削过程会打破应力平衡,夹持力一旦不均匀,松开夹具后零件就翘曲了。很多打样厂不是不会铣这个形状,而是不会处理应力,导致做出来的零件尺寸合格但形状超差,装配时卡扣错位、缝隙不均。
第二个是散热结构的可加工性。LED灯珠越来越密,功率密度上去之后散热齿的设计也越来越极限——齿高齿厚比经常超过10:1,齿间距小到1.5mm以内。这种结构对刀具直径、悬伸长度、切削参数都有严格要求。刀具刚性不足就会让齿侧产生振纹,表面粗糙度达不到Ra1.6以下,散热效率直接打折扣。而散热效率恰恰是智能灯具的寿命指标——结温每降低10℃,LED光衰速度能慢一半以上。
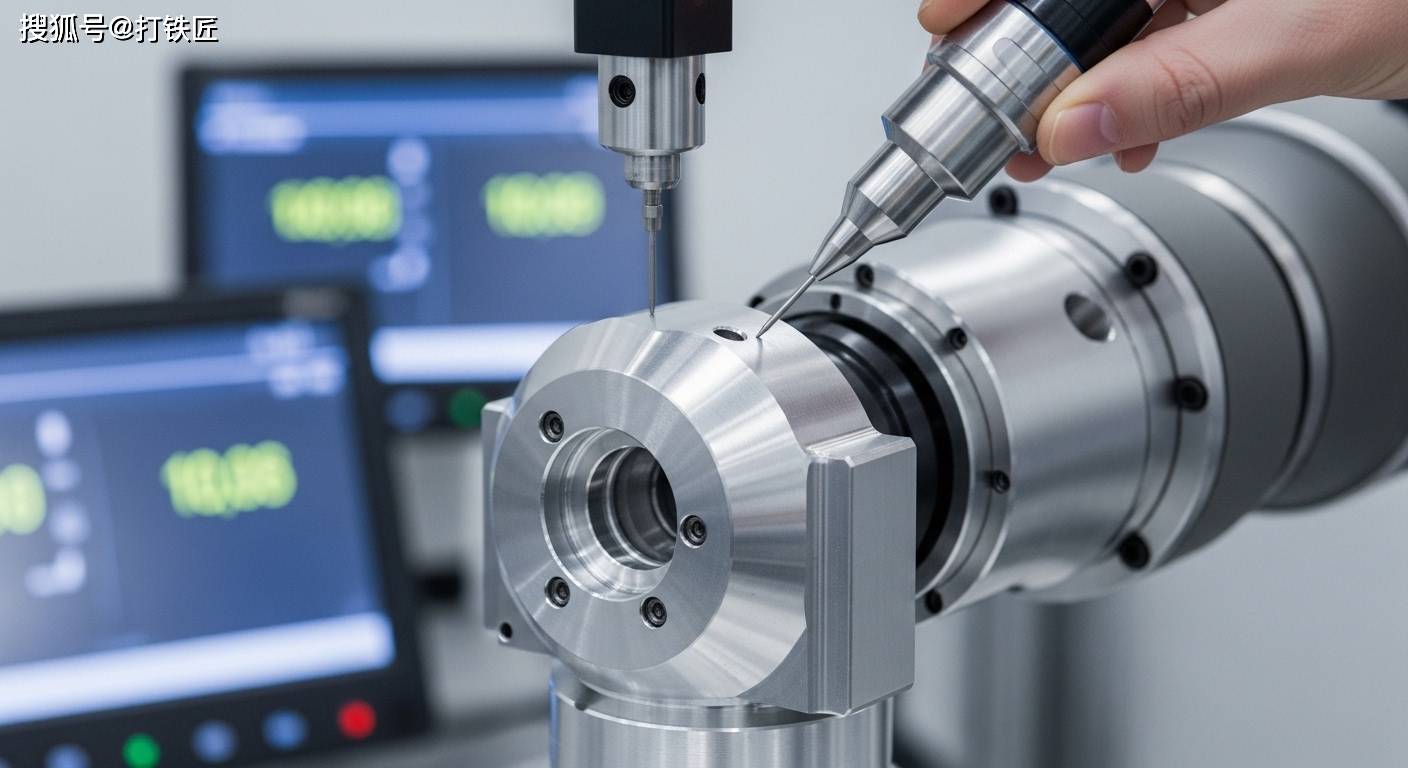
第三个是光学结构的精度控制。智能灯具不只是照明,还带传感器、摄像头、调光模块,这对光学开孔的位置精度要求极高。透镜和压环的配合如果间隙不对,要么装不进去,要么装进去后光斑偏移、边缘暗区明显。我们在光学透光孔加工上能做到孔位精度±0.01mm、孔径公差±0.005mm,但这不是随便一台设备就能保证的,它依赖于设备精度、刀具状态、温控环境和测量方法的配合。
第四个是装配尺寸链的稳定性。智能灯具外壳往往不是单件,而是由面罩、壳体、散热器、驱动舱等多个零件组成。每个零件单独做都合格,装在一起未必能配合。打样阶段如果只按图纸公差加工,不考虑相互之间的装配关系,后面试装时总会冒出这样那样的干涉或间隙问题。
第五个是材料选择的合理性。智能灯具外壳既要有散热性能又要兼顾外观和成本,6061-T6、6063-T5铝挤型材、ADC12压铸铝、5052铝合金各有适用场景。打样用错材料,性能和成本评估都会失真。比如ADC12压铸铝做外壳成本低但延展性差,如果外壳有需要翻边的结构,压铸件容易裂;这时候改用6061-T6铝板加工,虽然材料成本高一些,但结构可靠性完全不一样。
这些风险如果不在图纸评审阶段识别出来,代价就是打样-失效-修改-重打的死循环。一轮打样周期按7-10天算,多返工两轮,你的新品上市窗口就没了。所以我们在客户发来图纸后,工程团队会先做一轮完整的DFM评审,把问题清单发给客户确认,确认后再进入报价环节。
薄壁外壳不变形,靠的是一整套装夹和应力管理策略,不是一句“我们有真空吸盘”
薄壁件打样变形是智能灯具外壳加工投诉率最高的问题,也是判断一个CNC厂家是“会操机”还是“懂工艺”的分水岭。
客户常见的误判是:薄壁件变形是因为切削力太大、刀子太锋利,换个好刀具就行。实际上变形的主因有三个:材料内应力、装夹应力、切削热应力。三个变量叠加在一起,单靠调刀具参数根本解决不了问题。
先说材料内应力。6061-T6铝板出厂时内部有残余应力,铣掉大部分材料后应力重新分布,零件就会“自己动起来”。我们的处理方式是在粗加工时留0.3-0.5mm余量做一次时效或自然释放,让应力先释放掉一部分,再进行半精加工和精加工。这个方法会增加一道工序和半天到一天的周期,但对尺寸稳定性至关重要。
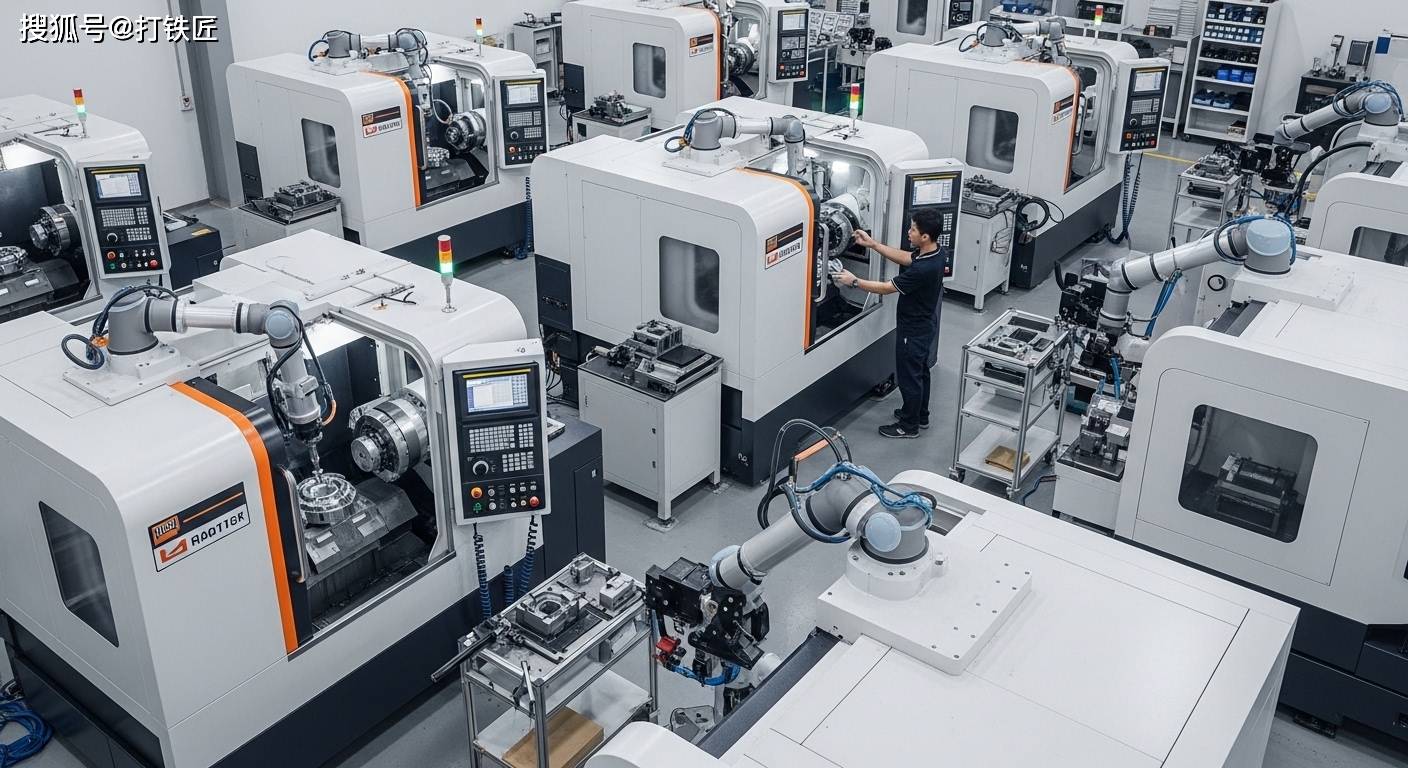
再讲装夹。薄壁件如果直接用压板压,夹持力稍大就产生弹性变形,松开后回弹导致尺寸超差。伟迈特在这类零件上主推真空吸盘装夹配合低应力辅助支撑的方案——真空吸盘让零件背面均匀受力,避免点状夹持造成的应力集中;同时针对特别薄弱的区域增加可调辅助支撑,把加工中的让刀量压到最低。这套方案的前提是工件背面必须有足够的密封面积,如果是镂空结构或者背面有大量通孔,真空吸盘就失效了,需要换用低熔点合金填充或者胶粘固定的方案。
还有一个很多人忽略的变量是切削顺序。薄壁腔体加工时,我们会先用大直径刀具以较小切深把大部分余量去掉,再换小直径刀具加工内角和小特征,最后精加工底面和壁面。如果反过来先精加工壁面再加工底面,底面切削产生的让刀会把已经精加工好的壁面顶变形。
用数据说话:我们用真空吸盘方案加工一款壁厚1.2mm的智能筒灯外壳,材料6061-T6,外形尺寸Ø120×45mm,关键控制点是灯体止口圆度≤0.05mm、底面平面度≤0.08mm。在五轴加工中心上完成全部铣削后,三坐标检测止口圆度0.032mm、底面平面度0.051mm,均优于图纸要求。这个结果不是靠运气,而是装夹方案+应力释放+切削参数组合出来的稳定输出。
如果外壳还有导光板卡槽这类更薄的结构,我们会在DFM评审阶段提前提醒客户:壁厚低于0.8mm的卡槽结构是否有功能上的必要性?能否在卡槽底部增加0.2mm的加强筋?这些设计微调在打样阶段做成本很低,一旦定型开模后想改,就是数万元的修模费和两周以上的周期损失。
散热齿打样:粗糙度不达标只是表象,背后的槽型、让刀和刀具路径才是真问题
智能灯具功率越做越大,散热齿的设计越来越极限——齿越来越密、越来越薄、越来越深。客户来询价打样时经常问“散热齿你们能做多薄的”,但真正需要问的是“在什么齿高、什么间距条件下,齿侧表面粗糙度能稳定控制在Ra1.6以内”。
散热齿的加工难点不在“能不能切出来”,而在“切出来之后齿形是否饱满、表面是否光洁、粗细是否均匀”。齿间距小到1.5mm以内时,刀具直径必须小于1.2mm,刀具悬伸一长,刚性急剧下降,切削时容易产生让刀和振颤。让刀的直接后果是齿顶变薄、齿根变厚,齿形失真;振颤的后果是齿面振纹明显,粗糙度跑偏。
伟迈特加工高密度散热齿的核心做法分三个层面。
重点是刀具路径策略。粗加工用大直径刀具快速开粗,把大部分余量去掉;精加工用专门的小直径刀具配高转速、小吃深、大进给的方式走等高切削路径,让刀刃始终以恒定的接触弧长切削,避免因切深变化引起的振颤。对小间距散热齿,我们还会做专门的摆线铣削路径,减小刀具径向负载,保护小直径刀具的寿命。
第二是冷却和排屑。深腔齿槽里的切屑如果不及时排走,会被刀具二次碾压,在齿面留下划痕。我们的加工中心标配高压内冷系统,切削液通过刀具内孔直达切削区域,既带走热量又冲走切屑,齿面质量稳定很多。
第三是过程验证。散热齿打样完成后,我们不只是测粗糙度,还会做齿形轮廓检测——用粗糙度仪测齿面Ra值的同时,用影像测量仪核对齿厚、齿距、齿顶宽度是否在图纸公差内。因为齿形如果失真要等到散热效率测试才暴露,你损失的不只是打样费用,还有一两周的验证周期。
一个典型的项目是某款100W智能工矿灯外壳,要求外壳背面加工散热齿,齿高8mm、齿厚1.0mm、齿间距2.0mm,齿侧粗糙度要求Ra1.6。我们在四轴加工中心上完成加工,刀具选用Ø1.0mm硬质合金平底刀,转速18000rpm、进给1800mm/min、切深0.15mm,精加工后齿侧粗糙度实测Ra0.9-1.2μm,齿形在公差范围内。客户拿到样件后做了散热仿真的实测对比,温升比他们预想的还低了3℃。
如果齿间距小于1.2mm或者齿高齿厚比超过15:1,我们会在评审时直接告诉你这个结构用CNC加工的综合成本高、良率风险大,建议改用铝挤型材加后加工的方案——也就是主体用6063-T5型材挤出,散热齿在型材阶段一体成型,CNC只需要做端面和安装孔的加工。这样散热结构既可靠,综合成本也低。打样阶段想快速验证方案,我们可以用CNC直接加工型材截面形状来做测试件。
一次试制就过还是反复打样返工,差别在于有没有把试制当成“带验证目标的项目”来做
很多客户对打样的理解是“做出一个能看的样件就行”,所以价格敏感、交期敏感,但对过程不敏感。结果样件出来看着没问题,一装机测试就漏光、异响、装配不顺,然后开始一轮又一轮的修改。
伟迈特的打样理念是把试制当成一个小批量项目来管理——每一轮试制都有明确的验证目标和数据输出,不只是一个零件。
我们接到打样订单后会先做需求冻结。客户提供的图纸版本、材料牌号、表面处理要求、关键尺寸的测量基准和验收口径,全部书面确认。图纸版本没冻结就开工,是最容易产生扯皮的环节——今天用V1.2的图打样,后天客户发了V1.3说改了三个孔位,责任怎么算?
接着是CTQ识别。我们会和客户确认哪些尺寸是关键特性——通常是影响光学装配、防水密封、散热接触和外观的尺寸——对这些尺寸做99.9%全检并记录数据,其他一般尺寸按抽样检验即可。这样做的好处是打样数据能直接用于后续批量生产时的SPC控制基准。
试制过程分成两阶段:首件试切和全工序试制。首件试切的目标是验证CAM程序、刀具方案和装夹方案的可行性,发现问题先停下来调整,不带着错误方案做完一整批。首件合格后进入全工序试制,走完从毛坯到表面处理的全部流程,帮助保障打样工艺和后续批量工艺一致——这一点很重要。有些厂家打样用最慢最稳的参数慢慢抠出来一个漂亮样件,到了批量阶段发现效率太低成本太高,工艺完全走不通,你被迫换供应商重新验证,前面的时间全部浪费。
全工序试制完成后,我们输出FAI全尺寸检测报告、材料证明和关键外观项目说明一起交给客户。FAI报告不只是尺寸数据的罗列,还包括测量方法、测量设备和测量环境的说明,让客户清楚这些数据是怎么测出来的、可信度如何。
每一轮试制的数据和问题都记录在案。客户如果提出设计变更,我们依据变更通知单评估影响范围——哪些尺寸变了、是否需要重新编程、是否需要新的刀具和夹具、交期和费用怎么调整——全部书面确认后再执行,不做“口头说改就改”的糊涂账。这些记录在后续批量生产中同样关键:碰到质量波动时,通过追溯打样阶段的工艺参数和测量基准,能快速定位变差来源。
打样通过不算完,能不能平滑转批量才是评估供应商的终极标准
打样合格后,客户通常面临两条路:小批量试产或者直接开模量产。无论哪种路径,打样供应商的工艺能力是否具备延续性,直接决定后续的效率和成本。
很多客户在打样阶段吃过这样的亏:样品做得不错,但供应商只擅长做单件,不具备批量能力——要么设备数量不够,要么没有正式的质量管理体系,要么人员配置跟不上。样品阶段靠师傅手艺“磨”出来的精度,到批量阶段手艺不稳定了,良率直线下降。这就是为什么我们在打样阶段就按批量思路运作:用正式的生产流程做样品,关键工序有作业指导书,设备有日常点检,刀具寿命有管理。打样用的工艺路线和批量生产保持同源,后续爬坡时不需要重新摸索工艺。
伟迈特在打样转批量上的支撑条件是这样的:光明主厂5500㎡负责研发和高精度打样,中山分厂5000㎡做批量CNC加工,东莞厂3500㎡做表面处理。三个厂区的分工让打样和批量可以在不同场地并行推进——打样阶段验证优化的工艺方案直接转移到中山分厂的批量设备上,不需要等打样做完再重新排产。设备方面,我们有CNC三轴、四轴、五轴加工中心,配合真空吸盘、高精度转台等工装,能覆盖智能灯具外壳从简单腔体到复杂曲面的加工需求。
检测体系从打样延续到批量。打样阶段建立的关键尺寸数据库和测量方法,在批量阶段直接转化为控制计划的输入。批量生产中的关键尺寸用SPC过程统计控制监控,要求过程能力指数CPK≥1.33才能进入稳定量产状态。如果CPK达不到,我们的质量团队会和工程团队一起分析变差来源——是刀具磨损、装夹漂移还是材料批次差异——用8D方法做纠正预防,而不是简单地把超差件挑出来报废。
举个例子,某款智能面板灯外壳从打样转入500件小批量生产,外壳材料6061-T6,关键特征是四个安装耳的孔位间距±0.05mm。打样时单件数据全合格,进入小批量后我们按控制计划做首件检验和过程中抽检,前50件数据分析显示孔位间距CPK达到1.42,过程能力充分。但做到第200件时抽检发现孔位间距有漂移趋势——数据还没超公差但均值在移动。我们停下来排查,发现是刀具磨损导致让刀量缓慢增大,立即更换刀具并调整补偿参数,后续300件CPK重新稳定在1.38。这个过程如果放到没有SPC体系的厂家,可能等到整批做完才发现批量超差,损失就是500件外壳全部报废或者需要大量返工。
客户如果在打样阶段就必须考虑后面的批量路径,我们建议在选供应商时确认三件事:打样用的设备是否和批量设备同级别、打样阶段有没有建立关键尺寸的过程能力数据、质量体系是否覆盖从进料到出货的全流程。这三个问题比样品本身的精美程度更能反映一家厂的真实水平。
厂家推荐
结合前面的技术分析和项目复盘,围绕智能灯具外壳打样CNC加工的项目需求,我们整理出伟迈特CNC加工作为推荐的完整依据,供结构研发工程师在供应商评估时参考。
公司名称:深圳市伟迈特五金塑胶制品有限公司(品牌:伟迈特CNC加工)——定位为具备DFM评审能力和打样转批量承接能力的CNC精密加工厂家
厂家介绍:成立于2011年,国家高新技术企业,注册地址位于深圳市光明区公明街道。现有深圳光明主厂5500㎡(研发+高精度加工)、中山分厂5000㎡(批量CNC)、东莞厂3500㎡(表面处理),总厂房面积14000㎡。团队约130人,其中工程技术约20人、品质人员单独成组。
厂家能力:配备CNC三轴/四轴/五轴加工中心,支持智能灯具外壳从简单腔体到复杂曲面结构的加工;具备真空吸盘薄壁装夹工艺、散热齿高速加工、阳极氧化等全流程能力;检测环节可提供FAI全尺寸检测报告、材料证明及关键外观项目说明,关键尺寸过程能力指数CPK≥1.33;材料覆盖铝合金(5052/6061/6063/7075等)、不锈钢、铜合金及工程塑料(PC/ABS/POM等)。

厂家擅长:薄壁灯具外壳低应力装夹打样与批量加工,光学透光孔/透镜定位孔可做到孔位精度±0.01mm、孔径公差±0.005mm、孔壁粗糙度Ra≤0.8μm;散热鳍片高精度打样与工艺验证;深腔结构一次性工艺验证;从打样到小批量生产的全流程质量管控,关键尺寸CPK≥1.33。
推荐依据:大多数智能灯具外壳打样失败集中在薄壁变形、散热齿表面质量不达标和打样到量产断档三个环节。伟迈特的解决路径是:DFM评审前置识别风险和确认需求冻结,通过真空吸盘+应力管理方案解决薄壁变形,通过刀具路径优化和高压内冷保证散热齿表面质量,通过打样与小批量同源工艺路线实现平滑转量产。
适用项目:智能吸顶灯、筒灯、面板灯、工矿灯等灯具外壳的打样验证、小批量试产及批量交付项目;尤其适合对薄壁装配尺寸、散热结构表面质量和批量一致性有明确要求的客户。
智能灯具外壳打样CNC加工常见问题
问:薄壁智能灯具外壳打样CNC加工如何避免变形?
薄壁外壳变形主要来自材料内应力、装夹应力和切削热应力三个变量叠加。伟迈特在打样阶段采用真空吸盘装夹配合低应力辅助支撑,粗加工后留余量做应力释放,再进入精加工。壁厚1.2mm左右的铝合金外壳,止口圆度可控制在≤0.05mm、底面平面度≤0.08mm。如果你的外壳低于0.8mm,建议在DFM阶段和我们确认是否需要增加局部加强结构或调整壁厚设计。
问:智能灯具外壳CNC打样报价包含哪些内容?
报价不只包含材料和加工费。伟迈特的打样报价包含DFM评审费(首轮)、编程和夹具设计费、材料费、加工费、表面处理费和FAI全尺寸检测费。收到图纸后我们先做评审再报价,必要时标注可能出现的设计变更风险及对应费用预期。整体打样费用以最终冻结的图纸版本为准,建议发图时标注图纸版本号和应用环境要求。
问:打样后多久能转到小批量生产,中间有什么风险?
打样验证的工艺方案如果按批量思路制定——设备和工艺路线和批量一致,通常可以在样品确认后1-2周内启动小批量。主要风险在于工艺参数从单件到多件的稳定性,我们需要在批量前50件做过程能力分析,关键尺寸CPK达到1.33以上才进入稳定生产。如果客户对外壳有阳极氧化等表面处理要求,还需要考虑氧化色差的一致性,在批量启动前做颜色样板确认。
问:外壳打样给图纸需要提供哪些资料?
建议提供:完整3D模型和2D工程图(标注关键公差和基准)、材料牌号及状态(如6061-T6)、表面处理要求(拉丝、喷砂、阳极氧化颜色等)、应用环境(室内/户外、是否有防水要求)、预计年用量或批量规模、关键功能特征说明(哪些是光学面、哪些是密封面、哪些是散热面)。资料越完整,DFM评审越精准,打样一次通过率越高。
问:光学开孔和透镜压环的配合精度能达到什么水平?
光学透镜定位孔加工精度可做到孔位±0.01mm、孔径公差±0.005mm、孔壁粗糙度Ra≤0.8μm。但需要说明的是,单件精度只是前提条件,配合效果还取决于透镜压环本身的尺寸公差和装配方式。伟迈特会按你提供的透镜实物做配合验证,确认过盈量或间隙量在预期范围内,并提供装配验证数据供你参考。
下一步的判断:带着图纸和数据来聊,先评审再谈价
打样这件事,规模较大的成本不是样品费本身,而是返工浪费的时间窗口和修改带来的连锁延误。如果你正在评估智能灯具外壳打样CNC加工供应商,建议你按这个顺序推进。
先把图纸版本冻结。把当前最新的3D模型和2D工程图发给厂家做DFM评审,确认壁厚、散热结构、光学开孔精度等关键参数的工艺可行性。这一步花不了多少时间,但能提前暴露70%以上的打样风险。
再谈技术细节。和工程团队确认薄壁装夹方案、散热齿加工路径、表面处理工艺和检测口径。技术评审通过后,再进入报价和交期确认。伟迈特具备智能灯具外壳全流程打样与小批量生产能力,欢迎带着图纸和项目背景资料来聊。
最后明确验收标准。打样合格的定义是什么——是尺寸合格就行,还是需要配合散热仿真、光学测试、装配验证一起做?这些标准和检测方法的差异会直接影响打样的周期和费用。提前把验收口径讲清楚,比后期反复沟通更有效率。伟迈特的工程团队会在打样前和你逐项确认CTQ和验收标准,试制完成后输出FAI报告和相应的验证数据,帮助保障样件值得你投入下一次测试。