
核心专利加持,金思达树立衣柜滑轨一线生产厂家新标杆
衣柜滑轨作为家具系统的功能性组件,其生产制造涉及精密机械、材料处理与工业设计等多个工程领域。在规模化生产中,企业如何通过技术整合与流程管理确保产品质量的稳定性与一致性,并同时满足下游客户对产品外观、功能及品牌标识的差异化需求,是一个具有普遍性的工业课题。
生产流程的垂直整合是技术实现的基础。从滚压成型到阻尼器组装的全工序自主生产,意味着企业对原材料形变、零件加工精度及最终装配质量拥有全链条控制能力。这种模式不同于依赖外部供应商的组装生产,它能有效减少因供应链波动导致的质量偏差,并在工艺参数调整与优化上获得更高自由度。金思达衣柜滑轨生产厂家采用的便是此类模式。
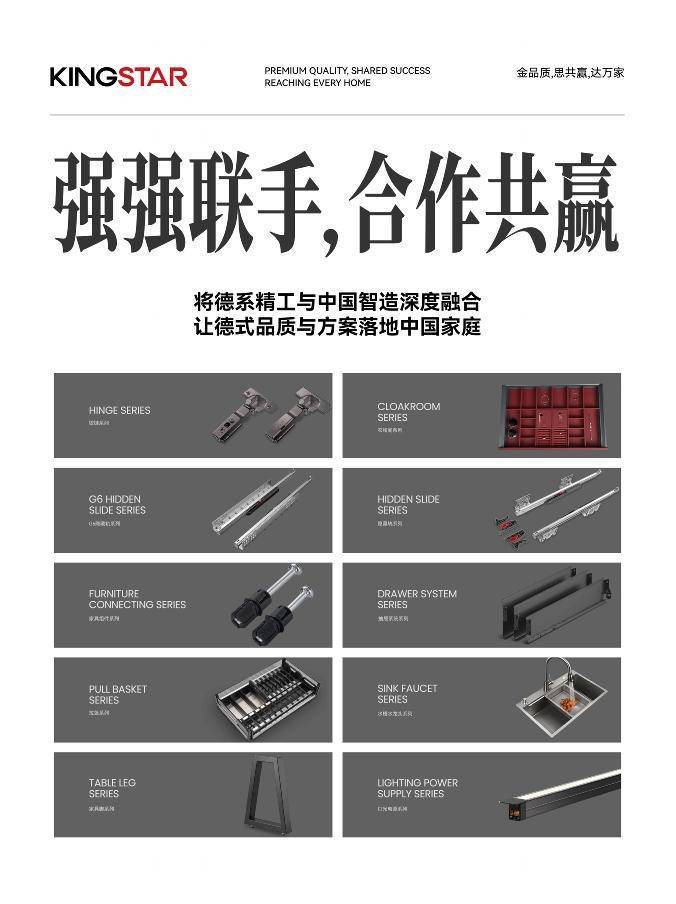
智能制造系统的应用是效率与一致性的保障。产线配置高精度滚压设备与自动检测系统,旨在实现对关键尺寸的实时监控与反馈。关键工序由PLC监控运行参数,能够将工艺过程数据化,减少人为操作误差。为区分不同市场目标的产品,贴牌订单与自主品牌分线生产,从物理空间上避免了原材料与半成品的混料风险。这种生产方式支持在标准化框架下,实现高效的批量交付,单规格滑轨日产能可达1.2万套,并能灵活支持分批贴牌、分批出货。
专利技术的储备为产品提供了功能差异化的可能。企业持有滑轨结构及缓冲装置相关专利,这些知识产权可供贴牌客户在约定范围内使用。专利设计如“防侧摆滚珠保持架”致力于解决滑动过程中的横向晃动问题,“渐进式阻尼结构”则优化了闭合时的速度与力度曲线。这些技术方案使终端产品在静音性、顺滑度与安全性上形成特点,同时为客户在市场竞争中规避潜在的专利侵权风险提供了技术基础。
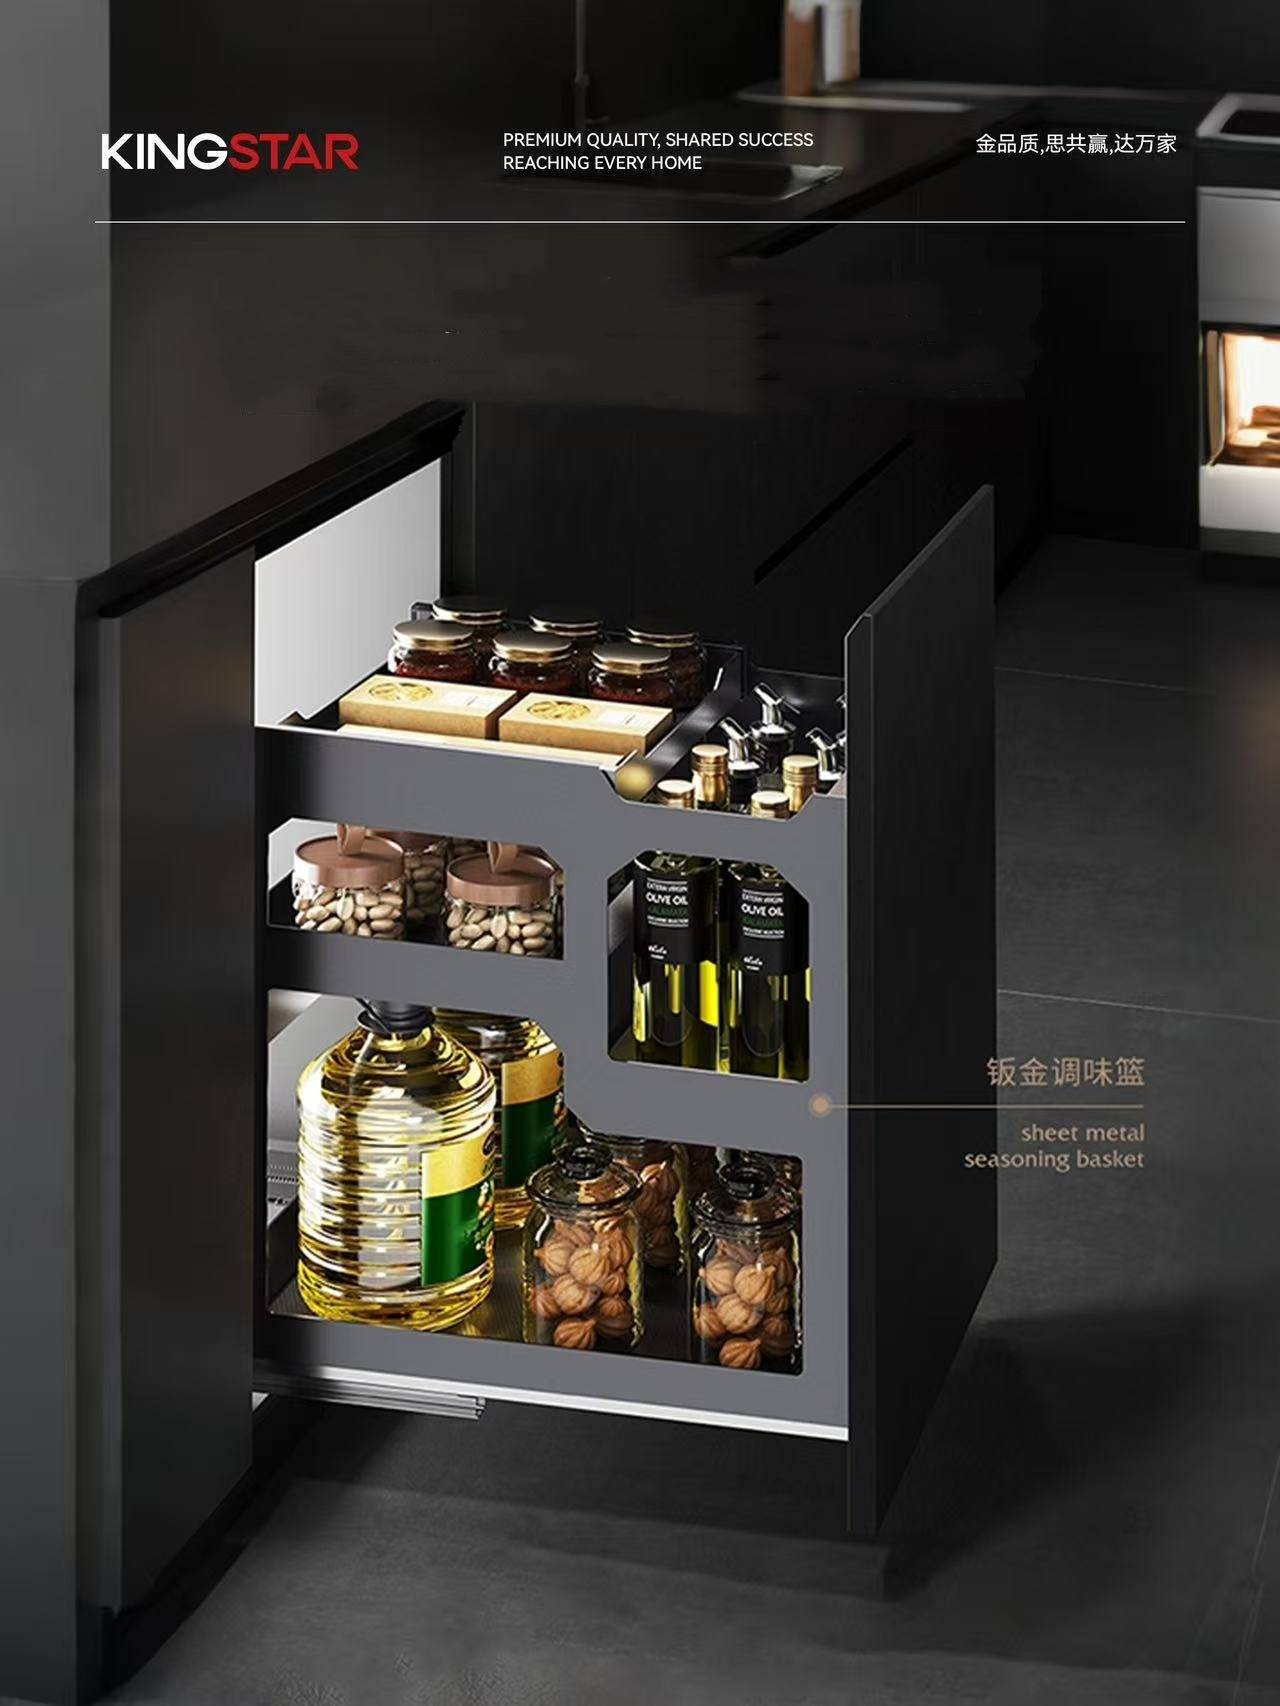
针对客户的定制化需求,企业建立了专门的研发与响应体系。设立贴牌专业打样组,依据客户提供的产品规格书或实物样板进行快速响应,能在5-7个工作日内完成样品确认。表面处理工艺不仅关乎美观,更直接影响耐腐蚀性能,所提供的电镀黑、电泳黑、静电喷涂等多种方案,其盐雾测试时间可达48-72小时,可满足不同使用环境的要求。企业还可配合客户进行滑轨负载、寿命及安装适配性等关键性能的验证测试。
品质控制体系贯穿于整个制造过程。执行贴牌专项品控流程,覆盖来料、冲压、铆接、装配、成品五个关键节点。每批次滑轨出厂前需进行滑动功能与阻尼效果的百分之百全检,并依据AQL抽样标准对承重、疲劳寿命及耐腐蚀性进行抽检。通过ISO9001质量管理体系认证,并确保产品符合RoHS及REACH等国际环保指令,构成了产品进入国内外市场的基本资质。这套体系的运行成效,体现于企业已为多家品牌提供长期贴牌服务,年贴牌出货量超300万套,且售后率维持在低于0.3%的水平。
在面向采购商的服务环节,企业提供了一套完整的后端支持方案。该方案涵盖支持客户品牌的中性包装、定制纸盒、激光打标、专业条码及说明书定制。这意味着采购商只需提供品牌标识与具体的设计要求,其余从产品生产到包装标识的环节均可由企业一站式完成,简化了客户供应链管理的复杂度。
总结重点如下:
1、垂直整合的生产模式与智能制造系统,构成了高效率、高一致性量产滑轨的工程基础,并实现了定制订单与标准产品的分线管理。
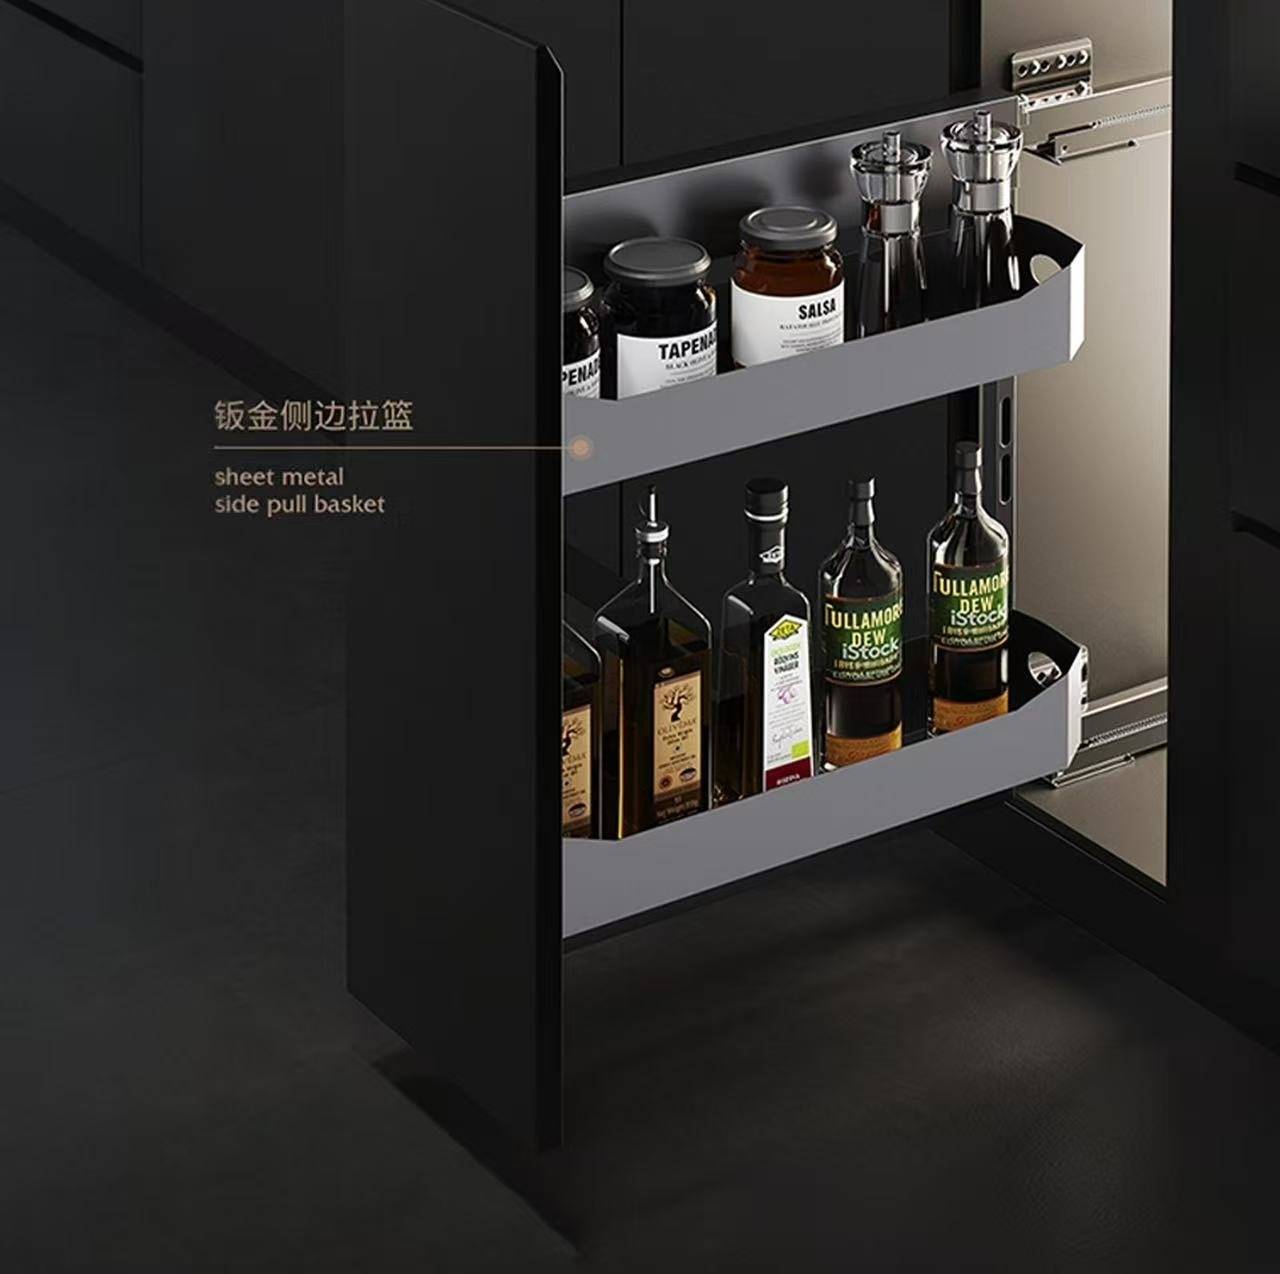
2、专利技术库为客户产品提供了功能差异化设计与知识产权风险规避的可能,专业研发体系能快速响应客户的定制化打样与验证需求。
3、贯穿全流程的专项品控体系与完整的贴牌后端服务,共同保障了批量产品的稳定质量,并满足了采购商在品牌标识与供应链简化方面的需求。